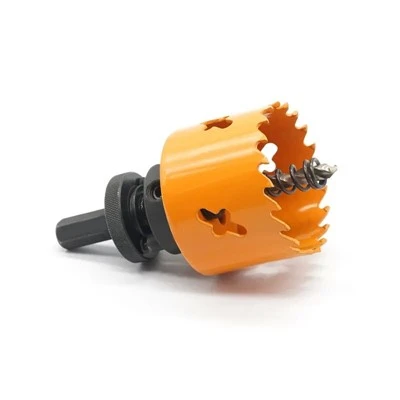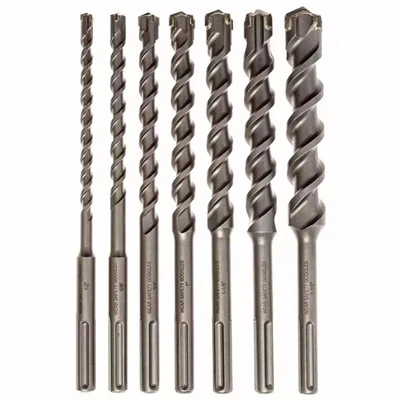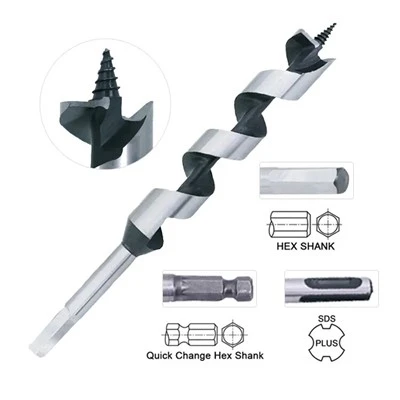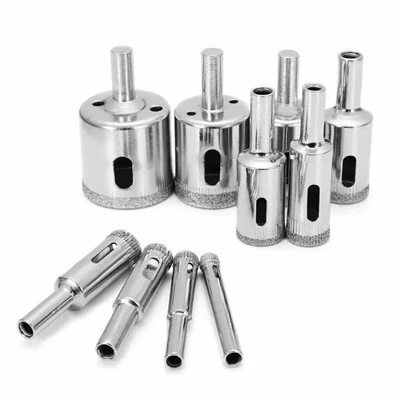
Hei acolo! Sunt un furnizor în domeniul tăiatului de metal și am văzut de prima dată cât de crucial este să înțeleg factorii care afectează viteza de tăiere a metalului. În acest blog, voi împărtăși ideile mele despre ceea ce se face în realizarea procesului de metal - de tăiere mai rapid și mai eficient.
1.. Proprietăți materiale ale metalului
Tipul de metal pe care îl tăiați joacă un rol imens în determinarea vitezei de tăiere. Diferite metale au duritate, duritate și conductivitate termică diferită.
De exemplu, aluminiul este un metal relativ moale. Are un punct de topire scăzut și o conductivitate termică ridicată. Aceasta înseamnă că căldura generată în timpul procesului de tăiere se poate disipa rapid, permițând viteze de tăiere mai mari. De multe ori putem tăia aluminiu la viteze care sunt mult mai rapide decât alte metale. Pe de altă parte, oțelul inoxidabil este mai greu și mai rezistent la căldură. Conținutul său ridicat de crom face dificil, iar căldura generată în timpul tăierii se poate acumula, ceea ce duce la uzura sculei. Așadar, atunci când tăiem oțelul inoxidabil, trebuie să încetiniți viteza de tăiere pentru a evita deteriorarea sculelor de tăiere.
Un alt factor legat de proprietățile materialului este compoziția aliajului. Unele aliaje sunt concepute special pentru a avea proprietăți îmbunătățite pentru anumite aplicații. De exemplu, oțelurile mari - cu rezistență scăzută - din aliaj (HSLA) sunt mai puternice decât oțelurile de carbon obișnuite. Atunci când tăiem oțelurile HSLA, trebuie să reglăm viteza de tăiere pentru a ține cont de puterea lor crescută.
2. Materialul și geometria instrumentului de tăiere
Instrumentul de tăiere este ca inima procesului de tăiere a metalului. Materialul instrumentului de tăiere are un impact direct asupra vitezei de tăiere.
Carbură de cimentă este o alegere populară pentru tăierea uneltelor. Este extrem de greu și poate rezista la temperaturi ridicate. Instrumentele realizate din carbură cimentată pot tăia cu viteze mult mai mari în comparație cu uneltele de oțel cu viteză mare (HSS). Instrumentele HSS sunt mai accesibile, dar sunt limitate din punct de vedere al vitezei de tăiere pe care îl pot gestiona, mai ales atunci când se ocupă de metale dure.
De asemenea, geometria instrumentului de tăiere contează foarte mult. Unghiul de greblă, unghiul de degajare și raza de tăiere afectează modul în care instrumentul interacționează cu metalul. Un unghi de greblă pozitiv poate reduce forța de tăiere, permițând viteze de tăiere mai mari. Cu toate acestea, un unghi prea mare de greblă pozitiv poate face ca vârful să fie slab. Unghiul de degajare împiedică instrumentul să se frece pe piesa de prelucrat, care poate genera căldură și încetinește procesul de tăiere.
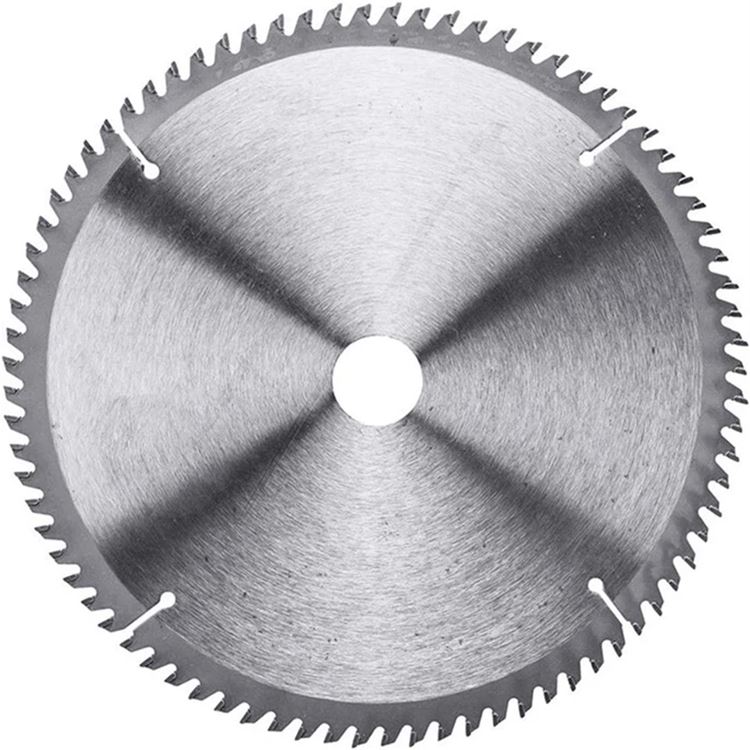
Dacă sunteți în căutarea uneltelor de tăiere de înaltă calitate, consultați -neLama de ferăstrău pentru tăierea metalului de înaltă calitate. Aceste lame de ferăstrău sunt proiectate cu materialul și geometria potrivită pentru a asigura o tăiere eficientă.
3. Tăiere lichid
Tăierea lichidului este adesea trecută cu vederea, dar poate avea un impact semnificativ asupra vitezei de tăiere. Tăierea lichidelor servesc mai multe scopuri. Răcesc instrumentul de tăiere și piesa de lucru, reduc frecarea și elimină chipsurile.
La tăierea cu viteze mari, se generează multă căldură. Dacă această căldură nu este disipată, poate deteriora instrumentul de tăiere și poate afecta calitatea tăierii. Tăierea lichidelor acționează ca un lichid de răcire, transportând căldura și permițând viteze de tăiere mai mari. De asemenea, reduc frecarea dintre instrument și metal. Mai puțină frecare înseamnă mai puțin forță de tăiere, ceea ce la rândul său permite o tăiere mai rapidă.
Există diferite tipuri de lichide de tăiere, cum ar fi pe bază de apă și pe bază de ulei. Fluidele de tăiere pe bază de apă sunt mai ecologice și sunt bune la răcire. Lichidele de tăiere pe bază de ulei asigură o mai bună lubrifiere, ceea ce poate fi benefic pentru reducerea uzurii sculei.
4. Capabilitățile mașinii -unelte
Mașina -unelte utilizată pentru tăierea metalului afectează, de asemenea, viteza de tăiere. Puterea mașinii este un factor cheie. O mașină mai puternică poate gestiona forțe de tăiere mai mari, permițând viteze de tăiere mai rapide. De exemplu, un strung industrial la scară largă, cu un motor cu putere mare, poate tăia metalul într -un ritm mult mai rapid decât un mic strung banc.
Rigiditatea mașinii -unelte este de asemenea importantă. Dacă mașina nu este suficient de rigidă, poate vibra în timpul procesului de tăiere. Aceste vibrații pot provoca reduceri inegale și deteriora instrumentul de tăiere. O mașină rigidă poate menține o operație de tăiere stabilă, permițând viteze de tăiere mai mari.
Sistemul de control al mașinii -unelte joacă, de asemenea, un rol. Mașinile moderne CNC (control numeric computer) pot controla cu exactitate viteza de tăiere, viteza de alimentare și adâncimea tăierii. Această precizie permite procese de tăiere optimizate și timpi de tăiere mai rapide.
5. Rata de alimentare și adâncimea tăierii
Rata de alimentare și adâncimea tăierii sunt strâns legate de viteza de tăiere. Viteza de alimentare se referă la cât de rapid se deplasează sculele de tăiere de -a lungul piesei de prelucrat, iar adâncimea de tăiere este cât de adânc se pătrunde instrumentul în metal.
Dacă creștem rata de alimentare sau adâncimea de tăiere, în general, trebuie să reducem viteza de tăiere pentru a menține calitatea tăierii și pentru a preveni uzura sculei. De exemplu, dacă facem o tăietură superficială cu o rată de alimentare mică, putem crește viteza de tăiere. Dar dacă luăm o tăietură profundă cu o rată de alimentare ridicată, trebuie să încetinim viteza de tăiere pentru a evita supraîncărcarea instrumentului de tăiere.
Găsirea echilibrului corect între viteza de alimentare, adâncimea tăierii și viteza de tăiere este crucială. Adesea necesită o anumită încercare și eroare, dar cu experiență, putem optimiza acești parametri pentru cele mai bune rezultate.
6. Pregătirea piesei de lucru
Pregătirea corectă a piesei de lucru poate afecta, de asemenea, viteza de tăiere. Dacă piesa de prelucrat are nereguli pe suprafața sa, cum ar fi burrs sau inegalitate, poate determina instrumentul de tăiere să experimenteze schimbări bruște ale forțelor de tăiere. Acest lucru poate duce la uzura sculei și o scădere a vitezei de tăiere.
Înainte de a tăia, este o idee bună să curățați și să dezbateți piesa de lucru. Dacă piesa de lucru are un strat exterior greu, cum ar fi scara sau rugina, poate încetini, de asemenea, procesul de tăiere. Îndepărtarea acestui strat exterior poate face procesul de tăiere mai neted și mai rapid.
7. Abilitatea operatorului
Nu în ultimul rând, abilitatea operatorului contează. Un operator cu experiență știe să configureze corect procesul de tăiere, inclusiv reglarea vitezei de tăiere, a vitezei de alimentare și a adâncimii tăierii. De asemenea, pot detecta probleme din timp, cum ar fi uzura sculei sau vibrațiile mașinii și pot lua măsuri corective.
Un operator care este familiarizat cu metalul specific tăiat și instrumentele de tăiere utilizate poate face ajustări reale - timp pentru a optimiza viteza de tăiere. De asemenea, se pot asigura că procesul de tăiere este sigur și eficient.
În concluzie, există mulți factori care afectează viteza de tăiere a metalului. Înțelegând acești factori și făcând ajustările corecte, putem îmbunătăți eficiența procesului de tăiere și obținem rezultate mai bune. Dacă sunteți pe piață pentru tăierea produselor metalice, consultațiLamă de ferăstrău pentru tăierea metalului. Oferim o gamă largă de lame de ferăstrău de înaltă calitate, care vă pot satisface nevoile de tăiere.
Dacă aveți întrebări sau sunteți interesat să cumpărați produsele noastre de tăiere metalice, nu ezitați să ne contactați pentru o discuție detaliată. Suntem aici pentru a vă ajuta să găsiți cele mai bune soluții pentru cerințele dvs. de tăiere a metalului dvs.
Referințe
- Kalpakjian, S., & Schmid, SR (2008). Inginerie de fabricație și tehnologie. Pearson Prentice Hall.
- Trent, Em, & Wright, PK (2000). Tăierea metalică. Butterworth - Heinemann.